Automatisation d’entrepôt : choisir les robots sans déplacer les goulots d’étranglement
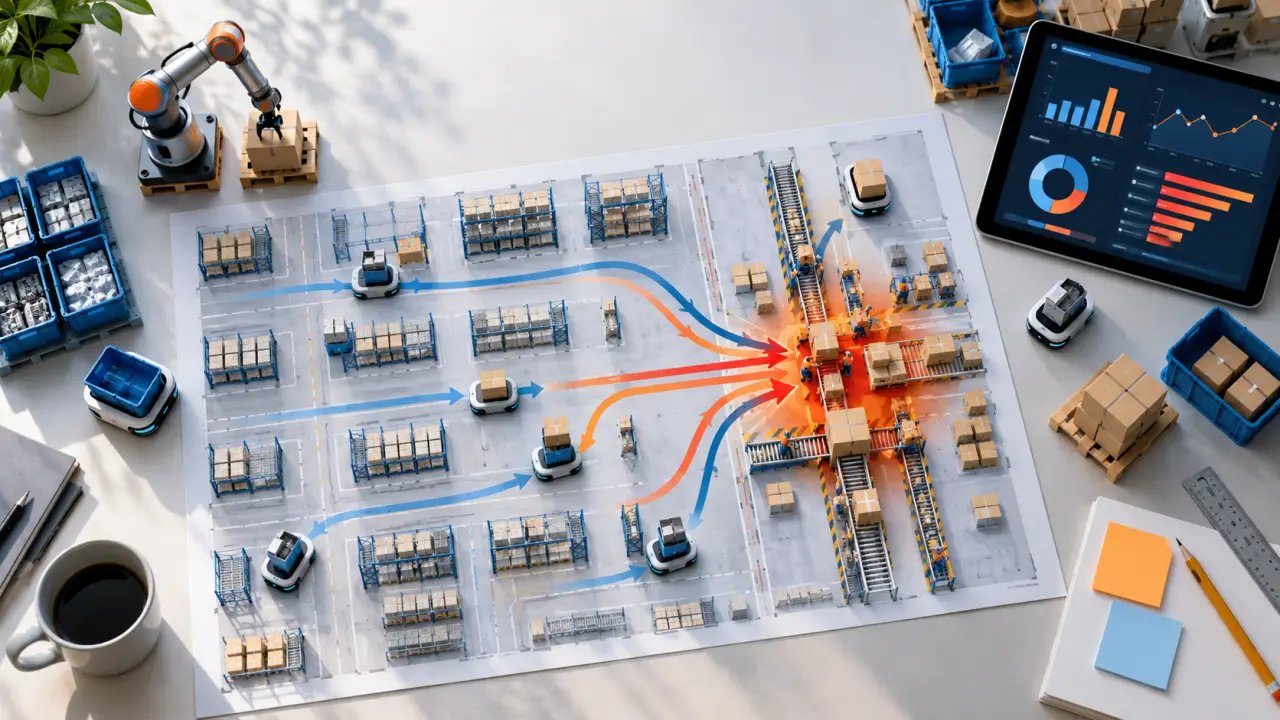
L’automatisation d’un entrepôt consiste à confier à des équipements et à des logiciels une partie des mouvements, des contrôles et des décisions logistiques. Elle peut concerner une seule opération, comme l’étiquetage, ou une chaîne allant de la réception à l’expédition. Son intérêt dépend surtout du problème à résoudre : déplacements excessifs, erreurs de préparation, manque de place ou saturation pendant les pics.
Le bon point de départ n’est donc pas le choix d’un robot, mais l’analyse des flux. Une préparation accélérée apporte peu si les commandes attendent ensuite devant un poste d’emballage sous-dimensionné.
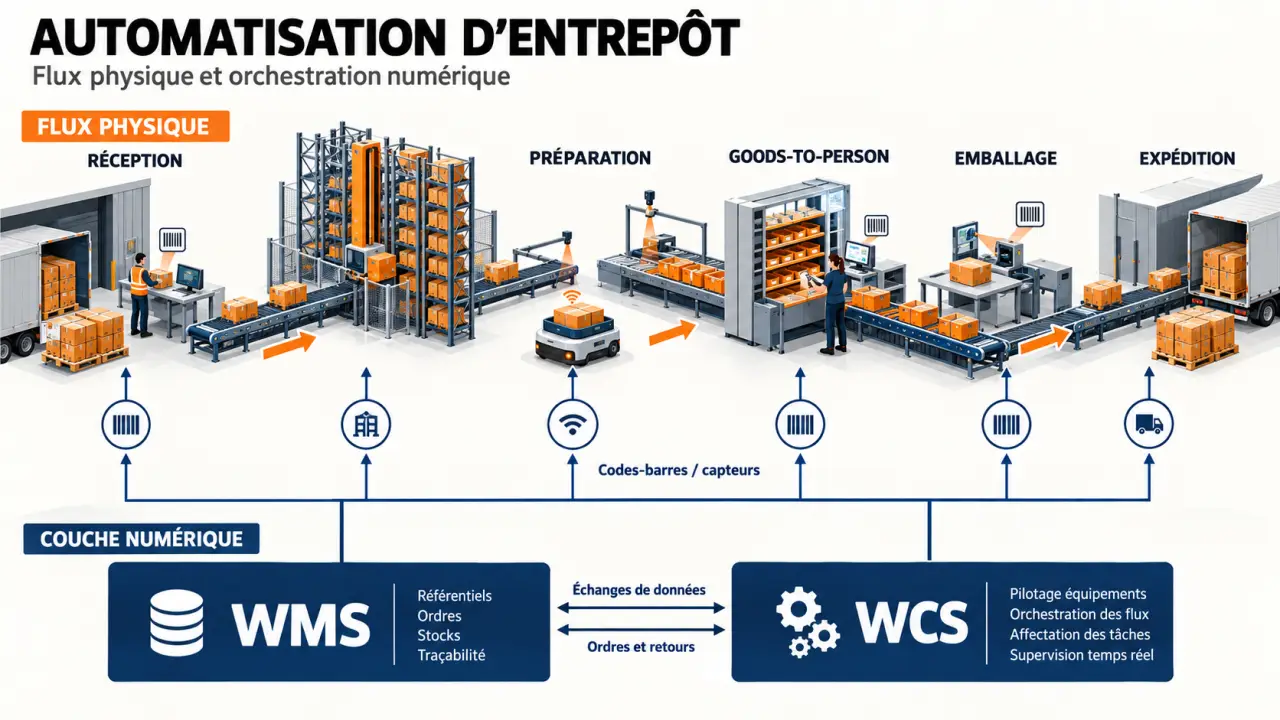
Un entrepôt automatisé associe mouvements physiques et décisions numériques
L’automatisation physique prend en charge la manutention : transporter des palettes, déplacer des bacs, extraire un produit du stockage ou fermer un carton. L’automatisation numérique déclenche des tâches, affecte des emplacements, actualise les stocks et contrôle les informations. Les deux se complètent, sans exiger une robotisation intégrale.
La mécanisation soulage un effort, tandis que l’automatisation exécute une séquence selon des règles et des informations reçues. La robotisation en constitue une forme particulière. Un convoyeur, par exemple, peut être simplement motorisé ou intégré à un système qui dirige chaque colis vers sa destination.
Le rôle du WMS et du WCS
Le WMS, système de gestion d’entrepôt, organise les stocks et les opérations : réception, rangement, réapprovisionnement et préparation. Le WCS, système de contrôle d’entrepôt, coordonne l’exécution des équipements automatisés. Les frontières fonctionnelles varient selon les solutions ; il faut donc préciser quel système décide, commande et confirme chaque mouvement.
Lors d’une commande, le WMS peut demander un prélèvement, puis le WCS piloter l’acheminement du bac vers un poste. Les codes-barres, la RFID ou les capteurs confirment les étapes. Les échanges avec l’ERP, le système de commandes et le logiciel de transport évitent les ressaisies. Une référence mal dimensionnée ou un stock incorrect reste toutefois problématique, même avec des machines performantes.
Choisir une technologie selon la charge et le trajet
Les équipements répondent à des contraintes différentes : poids, dimensions, fragilité, fréquence des mouvements et configuration du bâtiment. Il faut aussi distinguer une technologie d’un principe d’organisation : le Goods-to-Person désigne l’acheminement des produits vers l’opérateur, et non un modèle unique de robot.
| Solution | Fonctionnement et usage | Point de vigilance |
|---|---|---|
| AGV | Véhicule guidé automatisé suivant des itinéraires prédéfinis, adapté aux transports réguliers de charges. | Les changements de parcours peuvent demander une reconfiguration. |
| AMR | Robot mobile autonome utilisant capteurs et logiciels pour naviguer et adapter ses déplacements. | La congestion et les interactions avec les personnes influencent le débit. |
| AS/RS | Système automatisé de stockage et de récupération de palettes ou de bacs, exploitant notamment la hauteur. | Dimensions des charges, accessibilité et capacité d’extraction doivent être validées. |
| Convoyeur et trieur | Transport et orientation de flux répétitifs entre des zones fixes. | L’implantation peut limiter les évolutions du bâtiment. |
| Robot de picking | Prélèvement par un bras robotisé, éventuellement associé à la vision. | La préhension dépend des emballages, des formes et de la fragilité. |
| Goods-to-Person | Présentation des produits à un poste fixe grâce à un stockage automatisé ou à des robots mobiles. | Le débit dépend aussi du réapprovisionnement et du travail au poste. |
Un AS/RS peut alimenter un poste Goods-to-Person : ces approches ne sont donc pas concurrentes par définition. Le stockage dense peut libérer de la surface, mais densité maximale et débit maximal ne se confondent pas. L’exemple de COVAP, avec 10 000 références sur 370 m², illustre une possibilité d’implantation, pas une capacité transposable à tout catalogue.
Automatiser en priorité les opérations qui bloquent le flux
Cartographiez le parcours réel des marchandises, y compris les attentes, les contrôles et les reprises. Le volume quotidien moyen ne suffit pas : les arrivées simultanées, les commandes urgentes et les pics horaires déterminent souvent le dimensionnement nécessaire.
- Réception et stockage : identification, contrôles, affectation d’emplacement et transfert ; le déchargement automatique exige des charges et des interfaces compatibles.
- Transport interne et cross-docking : acheminement vers le stockage, la production ou directement l’expédition.
- Préparation : présentation des produits, guidage lumineux par pick-to-light ou put-to-light, prélèvement vocal et contrôle.
- Emballage et expédition : pesée, fermeture, insertion de documents, étiquetage, tri et palettisation.
- Inventaire et retours : identification et mise à jour des stocks ; l’évaluation d’un article retourné peut rester manuelle.
Construisez une matrice croisant chaque famille de produits avec ses exceptions : emballage déformable, code illisible, dépassement de gabarit ou contrôle qualité. Ajoutez une colonne indiquant le chemin de secours. Cette lecture révèle un risque souvent masqué par les moyennes : une petite population d’articles atypiques peut monopoliser les opérateurs et bloquer un flux largement automatisé. Prévoir une dérivation manuelle devient alors un choix de performance, pas un renoncement.
Pour une activité e-commerce, réduire les déplacements de picking peut être prioritaire. En industrie, des transferts réguliers entre magasin et production peuvent davantage justifier un transport automatisé. Les contraintes de froid, de traçabilité ou de produits dangereux demandent une validation spécifique.
Évaluer les gains sans oublier les coûts et les pannes
Les bénéfices attendus concernent la productivité, la précision, la pénibilité et l’utilisation de l’espace. Ils ne sont pas automatiques : supprimer une manutention peut créer une attente ailleurs. La sécurité exige également une analyse des risques, des protections adaptées et des règles de coactivité.
Le budget doit intégrer les équipements, les logiciels, l’intégration, les adaptations du bâtiment, la formation et la montée en charge. Ajoutez les coûts récurrents : maintenance, licences, énergie, pièces et assistance. Une réduction de déplacements ne devient une économie financière que si elle libère une capacité réellement utilisable.
Le délai de retour simple correspond à l’investissement initial divisé par les gains nets annuels. Ces gains doivent déduire les dépenses d’exploitation supplémentaires. Comparez plusieurs scénarios de volumes et mesurez le coût par commande, le taux d’erreur, le délai de traversée et la disponibilité.
Enfin, prévoyez les pannes : accès aux marchandises, mode dégradé, pièces critiques et délai d’intervention. La cybersécurité des interfaces et des accès distants fait partie de cette continuité. Une capacité théorique de fonctionnement permanent ne garantit pas une disponibilité sans interruption.
Déployer progressivement, puis étendre sur preuves
- Établir une référence : mesurer volumes, pics, erreurs, temps de déplacement et files d’attente.
- Cadrer le besoin : préciser produits admissibles, débit attendu, contraintes du bâtiment et évolutions envisagées.
- Tester un périmètre : vérifier les interfaces, les exceptions et la performance avec des charges représentatives.
- Préparer les équipes : associer exploitation, informatique, maintenance et sécurité ; former à la supervision et au redémarrage.
- Étendre après validation : comparer les résultats aux objectifs avant d’ajouter des postes ou des équipements.
L’IA et le machine learning peuvent aider à prévoir la charge ou à optimiser certaines décisions. Les capteurs IoT améliorent la remontée d’informations, tandis que les logiciels cloud facilitent certains déploiements sans supprimer les exigences de connectivité. Ces évolutions restent tributaires de données fiables.
Les dark warehouses, fortement automatisés, ne constituent pas un objectif universel. Pour beaucoup d’entrepôts, la meilleure trajectoire combine tâches automatisées, traitement humain des exceptions et extensions modulaires. Le critère décisif reste la capacité à tenir le service attendu, y compris pendant les pics et les incidents.